1. Определение:
Резка: нарезка плоских прутков из пружинной стали на необходимую длину в соответствии с технологическими требованиями.
1.2. Выпрямление
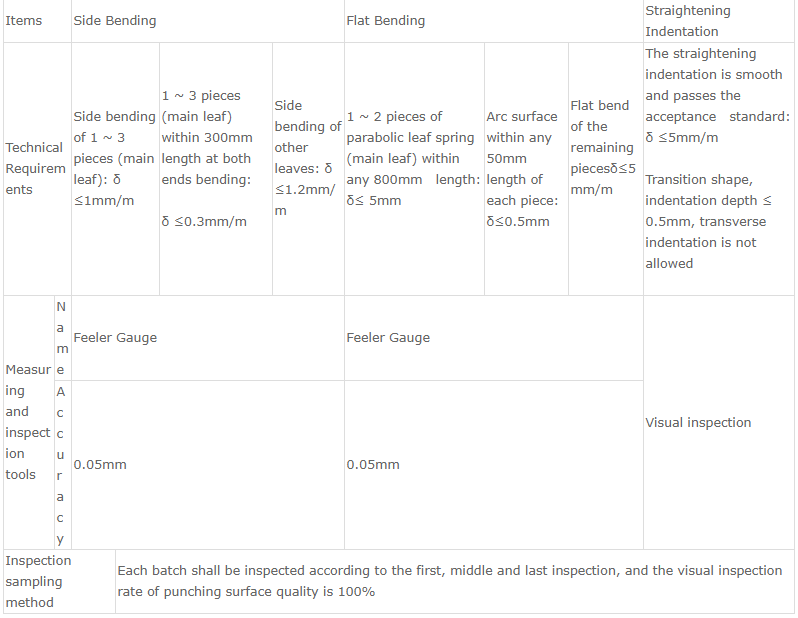
Выпрямление: отрегулируйте боковой и плоский изгиб нарезанного плоского прутка, чтобы обеспечить соответствие кривизны боковой и плоской сторон производственным требованиям.
2. Применение:
Все весенние листья.
3. Порядок работы:
3.1. Проверка сырья
Перед резкой проверьте технические характеристики, стальную решетку, номер партии, маркировку производителя и квалификационную маркировку складского контроля плоского прутка из пружинной стали. Все изделия должны соответствовать требованиям процесса изготовления листовых рессор, после чего они передаются на следующий этап резки.
Первый кусок плоского прутка должен быть отрезан для первичной проверки. Только если он пройдет первичную проверку, его можно передать инспектору для проверки перед серийной резкой. Во время серийной резки необходимо предотвратить ослабление креплений, выходящее за пределы допустимых отклонений, что может привести к ремонту или браку.
3.3. Управление материальными ресурсами
Нарезанные листы из пружинной стали следует аккуратно укладывать в стопку. Запрещается укладывать их произвольно, так как это может привести к повреждению поверхности. Необходимо нанести квалификационный знак проверки и наклеить акт передачи работ.
После процесса резки необходимо провести анализ плоских стержней, в основном, включая:
1) Определение вертикальности сечения разреза
Как показано на рисунке 1 ниже.
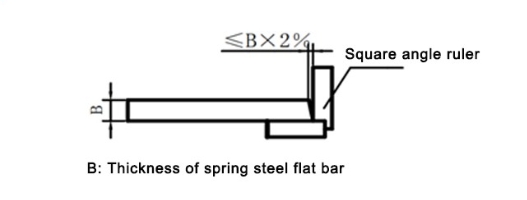
(Рис. 1. Схема измерения вертикальности сечения резки)
2) Определение высоты заусенцев в зоне резания.
Как показано на рисунке 2 ниже.
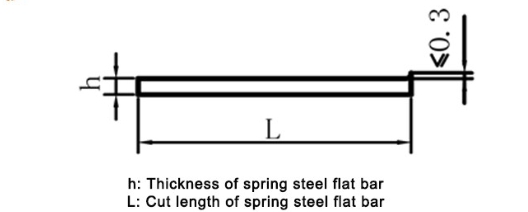
(Рис. 2. Схема измерения заусенцев в режущей части)
3) Обнаружение бокового и плоского изгиба нарезанных плоских прутков.
Как показано на рисунке 3 ниже.
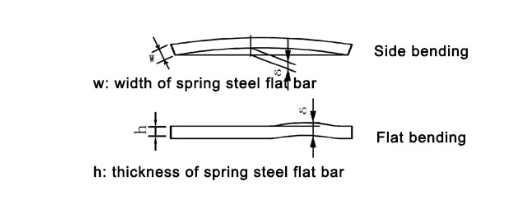
(Рисунок 3. Схема измерения бокового и плоского изгиба разрезанного прутка)
5. Стандарты контроля:
Стандарты контроля процесса выпрямления пружинных листов представлены в таблице 1 ниже.
Если вы хотите узнать больше, пожалуйста, посетите [ссылку].www.chleafspring.comв любое время.
Дата публикации: 21 марта 2024 г.


