Инструкция по производственному процессу рессор — Пробивание отверстий для крепления проставок бампера (Часть 4)
1. Определение:
Для пробивки отверстий в заданных местах для крепления противоскрипных накладок/амортизационных прокладок на обоих концах плоской стальной заготовки используются штамповочные станки и инструментальные приспособления. Как правило, существует два вида штамповки: холодная и горячая.
2. Приложение:
У одних листьев с обертыванием глазка, у других – с обертыванием.
3.1. Проверка перед штамповкой
Перед пробивкой отверстий необходимо проверить квалификационный знак контроля качества пружинных плоских прутков, полученный на предыдущем этапе производства; он должен соответствовать всем требованиям. Одновременно следует проверить технические характеристики пружинных плоских прутков; только при условии соответствия технологическим требованиям, можно начинать процесс пробивки.
3.2.Настройка позиционирования инструмента
Как показано на рисунке 1 ниже, пробивайте эллиптические отверстия на концах плоских пружинных стержней. Пробивка производится путем позиционирования центрального отверстия, а позиционирующий инструмент регулируется в соответствии с размерами L', B, a и b.
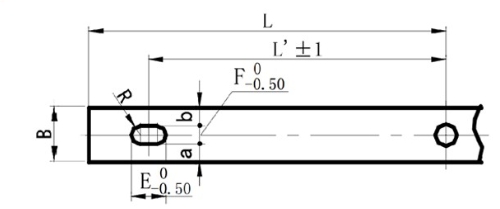
(Рисунок 1. Схема позиционирования при пробивании эллиптического отверстия на конце)
Как показано на рисунке 2 ниже, пробейте круглые отверстия на концах плоских пружинных стержней. Пробивка производится по центру отверстия, а позиционирующий инструмент регулируется в соответствии с размерами L' и B.
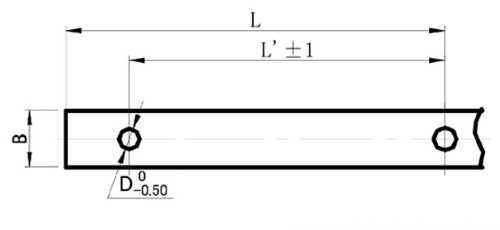
(Рисунок 2. Схема позиционирования при пробивании торцевого круглого отверстия)
3.3. Выбор методов холодной штамповки, горячей штамповки и сверления.
3.3.1Применение холодной штамповки:
1) Если толщина пружинного плоского стержня t < 14 мм, а диаметр отверстия превышает толщину t пружинного стального плоского стержня, подходит холодная штамповка.
2) Если толщина плоского прутка из пружинной стали t≤9 мм и отверстие имеет эллиптическую форму, подходит холодная штамповка.
3.3.2. Применение горячей штамповки и сверления:
Горячий ударДля сверления отверстий в плоских прутках из пружинной стали, которые не подходят для холодной штамповки, можно использовать специальные инструменты.горячий ударТемпература нагрева должна поддерживаться на уровне 750–850 ℃, а стальной плоский пруток должен быть темно-красного цвета.
При пробивке отверстия необходимо в первую очередь проверить первый кусок пружинной стальной плоской заготовки. Только если он пройдет первую проверку, можно приступать к серийному производству. Во время операции следует уделять особое внимание предотвращению ослабления и смещения позиционирующей матрицы, иначе размеры позиционирования выйдут за пределы допустимого диапазона, что приведет к выпуску некачественной продукции партиями.
3.5.Управление материальными ресурсами
Пробитые (просверленные) плоские прутки из пружинной стали должны быть аккуратно уложены в стопку. Запрещается укладывать их произвольно, что может привести к повреждению поверхности. Должны быть нанесены квалификационные отметки и наклеены ведомости передачи работ.
4. Стандарты контроля:
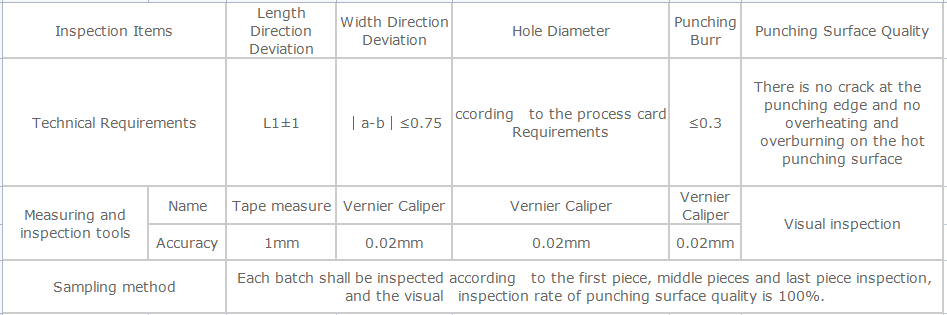
Измеряйте отверстия в соответствии с рисунками 1 и 2. Стандарты контроля качества при пробивке и сверлении отверстий приведены в таблице 1 ниже.
Дата публикации: 27 марта 2024 г.


